www.foodpackautomation.it
02
'26
Written on Modified on
Linea industriale di frittura ad aria per la lavorazione di snack a basso contenuto di grassi
JBT Marel ha lanciato una soluzione industriale di frittura ad aria progettata per eliminare la pre-frittura continua per immersione e ridurre l'assorbimento di olio di oltre il 50%.
marel.com
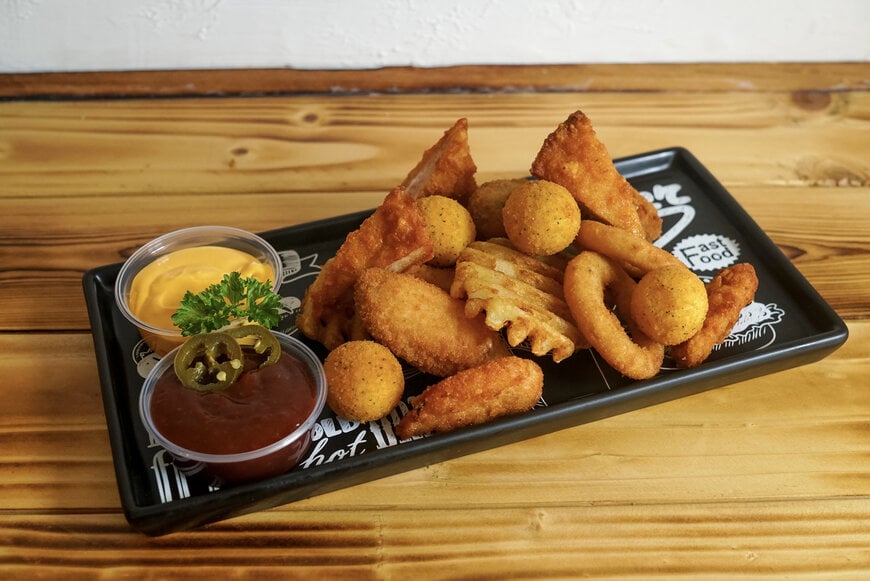
La crescente domanda da parte dei consumatori di alimenti pronti a ridotto contenuto lipidico ha creato un collo di bottiglia ingegneristico per i trasformatori industriali di snack e proteine, chiamati a replicare la consistenza croccante e la doratura dei prodotti fritti a immersione senza compromettere le rese di produzione continua. JBT Marel supera questa limitazione impiantistica introducendo una soluzione continua di frittura ad aria che rimpiazza i tradizionali bagni d'olio termico con un'infrastruttura integrata di impanatura sequenziale, dosaggio automatizzato dell'olio, convezione a impatto d'aria (impingement), surgelazione criogenica e confezionamento in linea.
Meccanismo operativo della linea di lavorazione continua
La lavorazione continua convenzionale degli snack si affida a friggitrici a olio termico in cui il prodotto viene immerso in olio vegetale in ricircolo per fissare rapidamente la pastella e la struttura della crosta. Questo meccanismo a immersione comporta intrinsecamente un significativo assorbimento di grassi, favorisce la formazione di composti da degradazione causati dal decadimento termico di grandi volumi d'olio e genera elevati costi di gestione operativa.
La linea JBT Marel supera questo ostacolo suddividendo la fase di fissaggio superficiale e quella di cottura interna in stadi meccanici distinti. Il processo ha inizio con sistemi di rivestimento automatizzati, sviluppati per garantire una distribuzione precisa di farina, pastella, pangrattato secco e matrici aromatiche funzionali. Formulazioni che impiegano pangrattato estruso ad alto tenore proteico forniscono stabilità strutturale, preservando la rigidità della crosta senza dover ricorrere a pre-fritture termiche rapide (flash frying).
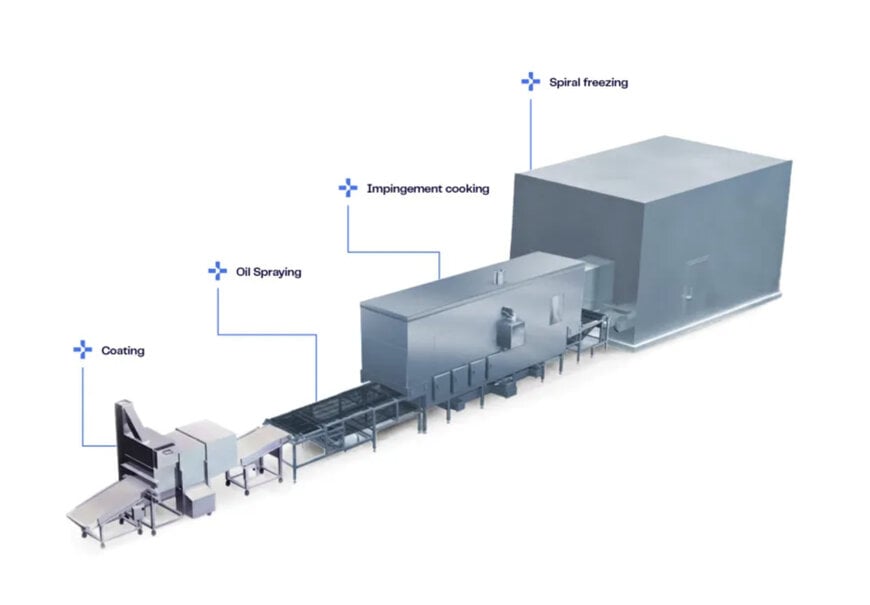
Completata l'applicazione della panatura, il prodotto transita attraverso un modulo mirato di nebulizzazione dell'olio a ricircolo. Anziché immergere il substrato in una vasca aperta, questo gruppo atomizza e distribuisce un volume calibrato d'olio direttamente sullo strato limite del prodotto, con un'applicazione target compresa tra il 4% e il 6%. Tale regime di dosaggio mirato consente una riduzione dell'assorbimento totale di grassi superiore al 50% rispetto ai riferimenti standard a immersione, riducendo parallelamente i volumi di reintegro dell'olio sfuso e gli scarti da degradazione termica.
Convezione a impatto d'aria e fissaggio della crosta
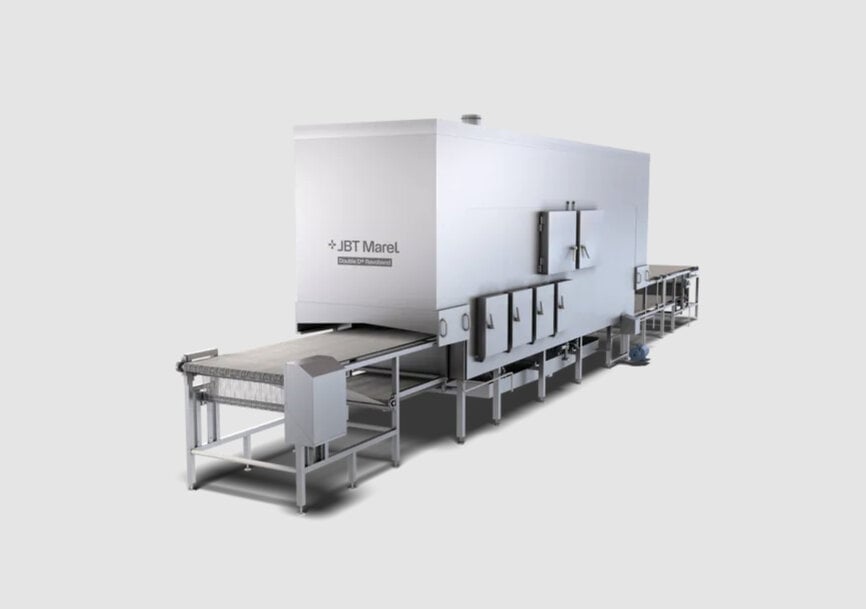
La cottura termica e la cristallizzazione superficiale avvengono all'interno del forno continuo a impatto d'aria Double D Revoband. L'unità proietta getti d'aria calda ad alta velocità mediante ugelli dedicati posizionati sopra e sotto il nastro trasportatore.
Lavorando a temperature dell'aria fino a 280 °C, il sistema asporta lo strato limite d'aria più fredda che avvolge il prodotto umido, accelerando lo scambio termico per convezione. Questo flusso d'aria ad alta intensità gelatinizza rapidamente gli amidi, denatura le proteine superficiali ed espelle l'umidità, formando una crosta esterna rigida e dorata senza l'impiego di una friggitrice a monte. L'architettura di controllo della macchina consente la regolazione indipendente di velocità dell'aria, umidità interna, setpoint di temperatura e distribuzione termica differenziale tra cielo e suola, adattandosi alle diverse geometrie del prodotto.
Integrazione a valle: surgelazione, ispezione e confezionamento
Subito dopo il trattamento termico, il trasportatore convoglia i prodotti in un surgelatore a spirale GYRoCOMPACT di Frigoscandia. Il circuito meccanico di congelamento adotta una struttura a nastro chiuso che previene deformazioni strutturali del pezzo e assicura una rapida estrazione del calore al cuore, stabilizzando le strutture cellulari dell'alimento a ritmi produttivi elevati.
L'integrità del prodotto a valle è garantita da un sistema di controllo peso in linea M-Weigher Process Check, che rileva la massa del prodotto non confezionato fornendo dati in tempo reale ai moduli di porzionatura e panatura a monte per ridurre al minimo il sovradosaggio (giveaway).
Le porzioni finite alimentano direttamente termosigillatrici continue Proseal con dispositivi automatici di sincronizzazione delle vaschette. Più a valle, stazioni di pesatura-prezzatura-etichettatura ad alta velocità gestiscono diversi formati di confezione a cadenze fino a 160 confezioni al minuto, supportate da gruppi di stampa termica ad alta affidabilità. Il confezionamento secondario finale è affidato a un'incartonatrice Proseal Case Packer basata su cinematica robotica delta bidimensionale (pick-and-place) con organi di presa a sgancio rapido, capace di sostenere elevate velocità di linea su molteplici formati di casse in cartone ondulato.
Contesto aggiuntivo:
questa sezione illustra specifiche tecniche e dati di benchmark concorrenziale non presenti nell'annuncio di prodotto originario.
Nel settore dei macchinari alimentari, i sistemi continui a impatto d'aria operano secondo principi termodinamici basati sull'ottimizzazione del coefficiente di scambio termico, raggiungendo tassi di trasferimento convettivo tipicamente compresi tra 150 e 250 W/(m²·K). Le friggitrici industriali tradizionali a bagno d'olio operano invece a regimi di scambio termico compresi tra 300 e 1.000 W/(m²·K) per conduzione liquida diretta. Sviluppando velocità dell'aria tra 30 e 40 m/s a temperature fino a 280 °C, i forni continui a convezione forzata generano densità di flusso termico sufficienti ad approssimare la cinetica evaporativa dell'immersione in liquido, consentendo la destrinizzazione degli amidi e la formazione della crosta senza saturazione d'olio.
Le linee di riferimento industriale di produttori come GEA (serie CookStar) ed Heat and Control (forni a impatto AirForce) sfruttano principi analoghi di impatto convettivo continuo in sostituzione della frittura discontinua o a immersione. Gli impianti standard a impatto operano solitamente tra 180 °C e 260 °C; il limite operativo superiore di 280 °C delle configurazioni ad alta velocità rappresenta pertanto un vantaggio concreto per la rapida disidratazione superficiale e lo sviluppo delle reazioni di Maillard su matrici proteiche ad elevata umidità. L'adozione di forni continui a impatto d'aria elimina inoltre gli oneri legati agli impianti antincendio, ai circuiti di filtrazione dell'olio e ai sistemi di aspirazione dei composti organici volatili (VOC) previsti per le friggitrici industriali conformi alle normative CE e NFPA 86.
A cura di Natania Lyngdoh, redattrice di Induportals, con il supporto dell’IA.
www.jbtmarel.com
Richiedi maggiori informazioni…
